

Как Спиральные прокладки обеспечивают герметичность фланцевых соединений?
Надежность фланцевого соединения определяется не только прочностью болтов и качеством обработки контактных поверхностей. Важнейшую роль играет уплотнительный элемент, который должен сохранять герметичность при изменении давления, температуры и механических нагрузок. Спиральные прокладки применяются именно в таких условиях: их комбинированная металлическая конструкция и уплотняющий наполнитель позволяют формировать плотный контакт между фланцами, компенсировать небольшие неровности поверхностей и поддерживать необходимое контактное давление в процессе эксплуатации.
В компании Нинбо Кассит герметизирующие материалы лтд. мы рассматриваем выбор уплотнения как инженерную задачу, а не просто подбор изделия по наружному диаметру. При проектировании соединения необходимо учитывать рабочую среду, давление, температурный диапазон, материал фланцев, геометрию уплотнительной поверхности и доступную нагрузку на крепеж. Только согласование этих параметров позволяет получить соединение, которое будет стабильно работать в реальных производственных условиях.
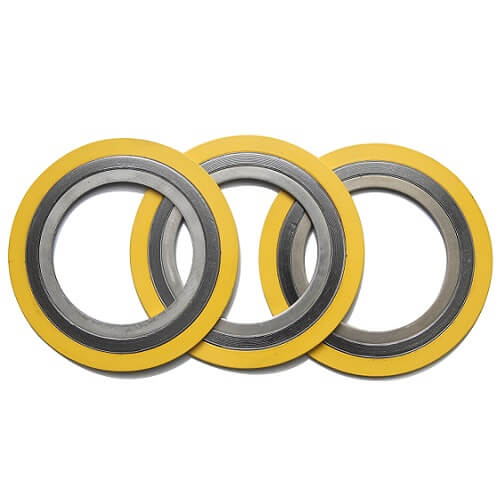
Принцип герметизации: как работает многослойная металлическая конструкция
Основой спирально-навитого уплотнения служит чередование металлической ленты V-образного профиля и мягкого уплотняющего материала. Металлическая лента формирует несущий каркас, а наполнитель заполняет микронеровности фланцевых поверхностей. При затяжке крепежа конструкция сжимается до расчетной толщины, благодаря чему наполнитель контактирует с обеими уплотнительными поверхностями и препятствует прохождению рабочей среды через стык.
Важное свойство такой конструкции заключается в сочетании упругости и механической устойчивости. Металлическая навивка обеспечивает сопротивление деформации, тогда как мягкий компонент помогает сформировать непрерывную линию уплотнения. Если давление в системе или температура изменяются, правильно подобранная конструкция способна частично компенсировать изменения контактной нагрузки. Это особенно важно для оборудования, которое регулярно проходит циклы нагрева и охлаждения, запускается после остановки или работает с переменными технологическими режимами.
Эффективность герметизации зависит от нескольких взаимосвязанных факторов. Во-первых, необходимо обеспечить подходящую плотность навивки и равномерное распределение наполнителя. Во-вторых, металлические элементы должны сохранять форму под действием монтажной нагрузки и рабочего давления. В-третьих, материал наполнителя должен быть совместим с рабочей средой и температурой. Наконец, конструкция должна соответствовать геометрии фланца, иначе даже качественное изделие не сможет реализовать свои расчетные свойства.
Мы уделяем особое внимание согласованию этих факторов, поскольку надежность уплотнения формируется всей системой соединения. Нельзя оценивать прокладку отдельно от фланцев, крепежа и условий монтажа. Например, недостаточная затяжка может привести к снижению контактного давления, а чрезмерное усилие способно вызвать повреждение уплотняющего элемента или деформацию сопрягаемых деталей.
Из каких компонентов состоит спирально-навитое уплотнение
Конструкция может включать три основных элемента: металлическую навивку с наполнителем, внутреннее кольцо и наружное центрирующее кольцо. Конкретная комплектация определяется типом фланцевого соединения и требованиями к монтажу. Не каждое исполнение нуждается в обоих кольцах: в некоторых узлах достаточно базовой навивки, тогда как для других требуется дополнительное центрирование или ограничение сжатия.
Металлическая лента обычно изготавливается из коррозионностойких или специальных сплавов. В качестве материалов навивки производитель предлагает нержавеющие стали 304, 316L, 321 и 347, а также Inconel 600, Incoloy 800 и 825, Inconel X-750 и Monel 400. Для отдельных коррозионных условий могут рассматриваться Alloy 20 и Hastelloy C-276. Выбор конкретного сплава зависит от химического состава среды, температуры и риска коррозионного воздействия.
Наполнитель располагается между витками металлической ленты. В доступной номенклатуре представлены гибкий графит, лента из ПТФЭ, керамический и слюдяной материалы, а также безасбестовые варианты. Гибкий графит часто рассматривают для широкого диапазона промышленных температур, если его применение допускается составом рабочей среды. ПТФЭ может быть подходящим решением для ряда химических сред, однако его температурные ограничения необходимо учитывать отдельно. Керамические и слюдяные наполнители рассматриваются для специальных высокотемпературных условий.
Внутреннее кольцо поддерживает геометрию уплотнения со стороны проходного отверстия, помогает ограничить чрезмерное сжатие и уменьшает вероятность попадания рабочей среды в пространство между внутренним диаметром прокладки и отверстием фланца. Наружное кольцо выполняет функцию центрирования: оно помогает правильно расположить изделие относительно болтового круга и защищает навивку от повреждения при обращении и установке.
Для колец также предусмотрены различные металлические материалы. Внутренние кольца могут производиться из нержавеющих сталей 304, 316L, 321 и 347, а также из отдельных никелевых сплавов. Наружные центрирующие кольца могут выполняться из окрашенной углеродистой стали или нержавеющих и специальных сплавов. Материал кольца следует согласовывать с материалом навивки и условиями эксплуатации, чтобы избежать нежелательных различий в коррозионной стойкости и механическом поведении компонентов.
Конструктивные исполнения и их инженерное назначение
Для правильного выбора важно понимать различия между базовой конструкцией, исполнением с внутренним кольцом и вариантами с центрирующим кольцом. Компания Нинбо Кассит герметизирующие материалы лтд. предлагает четыре основных конструктивных исполнения серии SN 500. Они различаются комплектацией и назначением, поэтому не должны рассматриваться как полностью взаимозаменяемые изделия.
| Исполнение | Конструкция | Основная функция | Особенности применения |
| SN 500-R | Базовая металлическая навивка без отдельных колец | Формирование уплотнительного контакта за счет сжатия навивки и наполнителя | Применяется в соединениях, конструкция которых допускает использование базового исполнения |
| SN 500-RIR | Навивка с внутренним металлическим кольцом | Поддержка внутренней части уплотнения и ограничение воздействия со стороны проходного отверстия | Рассматривается для соединений, где важна защита навивки от воздействия потока и внутренней геометрии фланца |
| SN 500-CG | Навивка с наружным центрирующим кольцом | Точное позиционирование относительно фланца и крепежных элементов | Упрощает монтаж и помогает предотвратить смещение уплотнения |
| SN 500-CGI | Навивка с внутренним и наружным кольцами | Центрирование и дополнительное ограничение сжатия с обеих сторон | Используется в соединениях, для которых требуется соответствующая конструкция с двумя кольцами |
Базовое исполнение SN 500-R не имеет отдельных внутренних и наружных колец. Его выбирают только тогда, когда геометрия фланца и условия монтажа позволяют обеспечить правильное положение и необходимое сжатие навивки. Вариант SN 500-RIR дополнен внутренним кольцом, которое поддерживает уплотнительный элемент со стороны прохода рабочей среды. Это помогает уменьшить риск повреждения навивки и нежелательного воздействия потока на ее внутреннюю кромку.
В исполнении SN 500-CG наружное кольцо помогает центрировать изделие при сборке. Оно особенно полезно там, где точность позиционирования имеет значение для равномерного контакта с фланцевой поверхностью. Конструкция SN 500-CGI объединяет внутреннее и наружное кольца. Такая комплектация обеспечивает дополнительный контроль положения и степени сжатия, но ее применимость должна подтверждаться геометрией соединения и требованиями к конкретному узлу.
Наличие кольца само по себе не гарантирует герметичность. Важны его размеры, материал, соосность с навивкой и соответствие фланцевой поверхности. При заказе необходимо указывать не только обозначение исполнения, но и фактические размеры, тип фланца и требуемые материалы.
Размеры, материалы и технические параметры при подборе
При выборе изделия необходимо учитывать не только условный проход трубопровода. Инженерная спецификация должна содержать наружный и внутренний диаметры, толщину, тип уплотнительной поверхности, класс давления и материал каждого функционального элемента. Даже небольшое расхождение в геометрии может привести к неправильному расположению навивки, контакту с проходным отверстием или недостаточному сжатию.
В стандартной линейке производителя указаны типовые толщины 3,2 мм, 4,5 мм и 6,4 мм. Также возможно изготовление нестандартной толщины по согласованным требованиям. Эти значения не следует автоматически трактовать как подходящие для любого фланца: окончательный размер определяется чертежом соединения, применимым стандартом и конструкцией уплотнения.
Для металлической навивки доступны нержавеющие стали 304, 316L, 321 и 347, а также специальные сплавы Inconel 600, Incoloy 800/825, Inconel X-750 и Monel 400. В зависимости от конкретного исполнения могут использоваться и другие материалы, предназначенные для работы в специальных средах. Выбор металла должен учитывать не только температуру, но и химическую совместимость, коррозионную активность, возможное окисление и механические нагрузки.
В качестве наполнителей предусмотрены гибкий графит, ПТФЭ, керамические и слюдяные материалы, а также безасбестовые решения. Температурные характеристики нельзя переносить с одного наполнителя на другой. Например, материал, подходящий для высокой температуры, не обязательно будет оптимальным для конкретной химической среды. Аналогично, химическая стойкость наполнителя не отменяет необходимости проверить совместимость металлической ленты.
Для отдельных вариантов производитель указывает возможность применения вермикулитового наполнителя, включая исполнение Vermiculite 835. Такой материал рассматривается для специальных высокотемпературных и химически сложных условий. Однако рабочие пределы необходимо подтверждать для конкретной конструкции, поскольку фактическая допустимость зависит от давления, среды, толщины и параметров фланцевого узла.
Компания Нинбо Кассит герметизирующие материалы лтд. предлагает подбор материалов навивки, наполнителя и колец с учетом технических требований заказчика. Для нестандартных изделий целесообразно передавать чертеж или полную спецификацию. Если для проекта требуется подтверждение химического состава материала, следует отдельно согласовать необходимость предоставления MTR и перечень документов, сопровождающих поставку.
Как давление, температура и рабочая среда влияют на герметичность
Рабочее давление определяет нагрузку, которую соединение должно выдерживать без утечки. При повышении давления возрастает значение правильного выбора конструкции, материала и монтажной нагрузки. При этом нельзя выбирать уплотнение только по максимальному давлению в трубопроводе: необходимо учитывать класс фланца, геометрию контактной поверхности, болтовую нагрузку и допустимые параметры конкретной конструкции.
Температурные циклы создают дополнительную нагрузку на фланцевый узел. При нагреве и охлаждении детали могут расширяться и сжиматься с разной интенсивностью. Это способно изменять контактное давление на уплотнении. Упругая металлическая навивка помогает конструкции адаптироваться к определенным изменениям нагрузки, но такая способность не является неограниченной. Если температурный режим выходит за пределы допустимых характеристик металла или наполнителя, надежность соединения снижается.
Химический состав рабочей среды влияет на долговечность каждого компонента. При подборе следует учитывать концентрацию вещества, наличие примесей, влажность, возможные окислительные свойства и температуру контакта. Например, выбор нержавеющей стали 316L вместо 304 может быть обоснован требованиями к коррозионной стойкости, однако окончательное решение зависит от конкретной среды. Для более агрессивных условий могут потребоваться специальные никелевые сплавы.
Отдельного внимания требуют процессы с частыми пусками и остановками, вибрацией и колебаниями давления. В таких условиях важно оценивать не только свойства материала, но и стабильность всего фланцевого соединения. Неправильно подобранный крепеж, перекос фланцев или неравномерная затяжка могут оказаться более существенными причинами утечки, чем характеристики самого уплотнительного элемента.
Производство и контроль качества: что определяет стабильность изделия
Качество спирально-навитого уплотнения формируется на нескольких этапах. Сначала проверяются исходные материалы и их соответствие заказанной спецификации. Затем металлическая лента и наполнитель подготавливаются к навивке. На следующем этапе контролируются геометрия, плотность и равномерность витков. Если конструкция предусматривает внутреннее или наружное кольцо, дополнительно проверяются его размеры, посадка и соосность с уплотнительным элементом.
Плотность навивки имеет непосредственное значение для сжимаемости и способности изделия сохранять контактное давление. Слишком свободная или неоднородная намотка может привести к локальным различиям в деформации. Чрезмерно плотная конструкция, в свою очередь, способна изменить требуемое усилие монтажа. Поэтому технологические параметры должны соответствовать проектной спецификации, а контроль не должен ограничиваться только внешним осмотром.
Производственная база компании включает три комплектные производственные линии, испытательное оборудование и квалифицированных технических специалистов. Мы рассматриваем проверку геометрии и материалов как важную часть производственного процесса. Для заказных изделий особенно важно согласовать чертеж до начала изготовления, чтобы исключить расхождения между фактическими параметрами соединения и готовой продукцией.
При проектировании и приемке необходимо определить применимый стандарт. Для спирально-навитых прокладок на странице производителя указаны, в частности, ASME B16.20, MSS SP-44, API 605, DIN 2632–2638, DIN EN 1514-2, JIS B2404 и BS EN 1514-2. Применимость конкретного документа зависит от типа фланца, исполнения изделия и требований проекта. Нельзя считать, что перечисление стандарта автоматически подтверждает соответствие любого размера или любой конфигурации: это должно быть отражено в согласованной технической документации.
Монтаж: почему правильная затяжка так же важна, как качество прокладки
Даже правильно изготовленное уплотнение не обеспечит ожидаемую герметичность при нарушении технологии монтажа. Перед сборкой необходимо проверить состояние фланцевых поверхностей, отсутствие глубоких царапин, задиров, следов коррозии и загрязнений. Поверхности должны соответствовать требованиям проекта по геометрии и шероховатости. Старые остатки уплотнительного материала следует удалить способом, который не повредит металл.
Далее проверяют соответствие изделия фланцу: внутренний и наружный диаметры, толщину, тип конструкции и положение колец. Уплотнение должно располагаться без перекоса. Если используется исполнение с наружным центрирующим кольцом, оно помогает совместить изделие с крепежным расположением. При этом нельзя использовать кольцо как средство компенсации значительного смещения или дефекта фланцев.
Болты затягивают равномерно, по установленной для соединения последовательности и с использованием подходящего инструмента. На практике применяется перекрестная схема затяжки в несколько проходов, чтобы постепенно распределить нагрузку по окружности. Конкретные значения момента затяжки нельзя назначать универсально: они зависят от размера и класса крепежа, смазки, материала болтов, состояния резьбы и расчетных требований к соединению.
Не следует повторно использовать деформированную или поврежденную навивку без подтверждения ее пригодности. Также нельзя произвольно наносить герметики или смазки на уплотнительные поверхности, если это не предусмотрено технологией. После сборки соединение проверяют в соответствии с регламентом объекта, включая предусмотренные испытания на герметичность и безопасное повышение давления.
Где применяются спирально-навитые уплотнения
Такие изделия используются в различных отраслях, где требуется надежная герметизация разъемных соединений. К типичным областям применения относятся нефтехимические установки, технологические трубопроводы, энергетическое оборудование, теплообменники, насосы, клапаны, аппараты и сосуды. В этих системах фланцевые соединения могут подвергаться температурным колебаниям, воздействию химических веществ и переменной механической нагрузке.
В теплообменном оборудовании большое значение имеет стабильность уплотнения при циклическом изменении температуры. Для такого применения следует учитывать конструкцию канала, рабочие среды с обеих сторон соединения, температурный градиент и требования к материалам. Для трубопроводной арматуры дополнительно важны условия эксплуатации клапана, частота циклов и доступное монтажное пространство.
В химическом производстве подбор должен начинаться с анализа рабочей среды. Металлическая лента и наполнитель должны сохранять необходимые свойства при длительном контакте с технологическим веществом. В энергетических системах особое значение могут иметь температура, давление и режимы запуска. Для каждого проекта требуется индивидуальная техническая оценка, а не перенос параметров с другого оборудования.
Следует также различать спирально-навитые изделия и прокладки кольцевого типа RTJ. Это разные конструкции с разными принципами установки и контактного уплотнения. Овальные, восьмиугольные, BX и RX относятся к профилям RTJ, а не к разновидностям спиральной навивки. При подготовке спецификации такое различие необходимо сохранять, чтобы избежать ошибки при выборе изделия.
Три вопроса, которые важно решить до заказа и эксплуатации
Вопрос 1. Как выбрать подходящую конструкцию и материал уплотнения для конкретного фланцевого соединения?
Ответ: Подбор следует начинать с технических данных соединения: стандарта и типа фланца, номинального размера, класса давления, геометрии уплотнительной поверхности и требуемой толщины. Затем анализируют рабочую среду, концентрацию компонентов, минимальную и максимальную температуру, давление и возможные переходные режимы. После этого выбирают материал металлической навивки и наполнитель с учетом химической совместимости и механических требований. Исполнение SN 500-R, SN 500-RIR, SN 500-CG или SN 500-CGI определяют по необходимости внутреннего и наружного колец. Если соединение нестандартное, необходимо предоставить чертеж с размерами и допусками. Также заранее согласуют требования к сертификатам материалов, MTR и контролю готового изделия. Такой подход снижает риск несовместимости компонентов и ошибок при монтаже.
Вопрос 2. Как правильно установить уплотнение, чтобы избежать утечки после запуска оборудования?
Ответ: Перед монтажом необходимо убедиться, что фланцевые поверхности чистые, не имеют недопустимых повреждений и соответствуют требованиям проекта. Следует проверить маркировку, размеры и конструкцию изделия, а также убедиться, что внутренний диаметр не перекрывает проходное отверстие. Уплотнение устанавливают без перекоса и смещения. Болтовые соединения затягивают постепенно, равномерно и по утвержденной последовательности, используя откалиброванный инструмент и установленное проектом значение момента затяжки или усилия предварительного натяга. Нельзя компенсировать перекос фланцев чрезмерной затяжкой. После сборки проводят предусмотренную процедуру проверки герметичности. Испытания выполняются с соблюдением правил безопасности и технологического регламента оборудования.
Вопрос 3. Как обслуживать фланцевые соединения и когда необходимо заменять уплотнительный элемент?
Ответ: Обслуживание начинается с регулярного контроля состояния соединения в рамках утвержденного графика технического обслуживания. Особое внимание уделяют признакам утечки, коррозии, вибрации, изменению температуры и ослаблению крепежа. Если обнаружены следы выхода рабочей среды, нельзя автоматически устранять проблему дополнительной затяжкой болтов на работающем оборудовании. Сначала необходимо оценить опасность, выполнить безопасную остановку и действовать по процедурам предприятия. При разборке проверяют состояние фланцевых поверхностей, крепежа и посадочных зон. После демонтажа спирально-навитое уплотнение обычно заменяют новым, особенно если оно подвергалось рабочему сжатию, перегреву или механическому повреждению. Повторная установка допускается только при наличии подтвержденной процедуры и оценки пригодности.
Инженерный подход к выбору уплотнения снижает риск внеплановых остановок
Герметичность фланцевого соединения зависит от согласованной работы металлической навивки, наполнителя, колец, фланцев и крепежа. Для надежного результата необходимо учитывать не один параметр, а всю совокупность эксплуатационных условий: давление, температуру, химический состав среды, геометрию соединения и технологию монтажа. Правильно подобранная конструкция помогает поддерживать контактное давление, компенсировать допустимые изменения нагрузки и уменьшать вероятность утечек в промышленном оборудовании.
Компания Нинбо Кассит герметизирующие материалы лтд. предлагает различные исполнения спирально-навитых уплотнений, варианты металлической навивки, наполнителей и колец, включая решения для стандартных и индивидуальных технических требований. Чтобы получить предложение для вашего проекта, направьте нам чертеж или спецификацию с размерами фланца, классом давления, рабочей температурой, составом среды и предпочтительными материалами. Наши технические специалисты помогут определить подходящую конструкцию, согласовать параметры изготовления и подготовить коммерческое предложение.
Запросите цену и техническую консультацию: отправьте параметры соединения через форму обратной связи на сайте. При необходимости согласуйте изготовление по чертежу, запросите сведения о материалах и уточните возможность предоставления MTR. Обратитесь в Нинбо Кассит герметизирующие материалы лтд., чтобы обсудить требования к вашему фланцевому узлу и подобрать решение для надежной промышленной герметизации.
